


Página inicial · Notícias · Notícias da indústria · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Notícias da indústria
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26A vida útil do molde de injeção automotiva é o número de ciclos de produção que uma ferramenta completa antes que as dimensões da peça, o acabamento superficial ou a estabilidade do processo fiquem abaixo das especificações. Esse número é decidido antes do primeiro aço ser cortado: o tipo de aço, o tratamento térmico, o revestimento superficial, o layout de resfriamento e a disciplina de manutenção determinam se uma ferramenta fornece 300.000 ciclos ou ultrapassa 1.000.000.
Em um programa automotivo típico, um molde interno executa PA66 ou PC-ABS reforçado com fibra de vidro em pressões de cavidade acima de 800 barras. Sob essas cargas, uma ferramenta P20 não temperada pode perder sua linha de partição em menos de 200.000 ciclos, enquanto a mesma geometria endurecida a 48 HRC e revestida nas zonas de desgaste passa regularmente por 600.000 ciclos. Essa lacuna não é sorte; é um conjunto de decisões de engenharia.
Fanze T&M (Jiashan) Co., Ltd., uma fabricante de moldes de injeção de precisão e peças moldadas atendendo programas automotivos desde 2005, aplica essas disciplinas em estruturas de painel, aberturas de ventilação HVAC, caixas de airbag e suportes estruturais sob um sistema de qualidade IATF 16949. A vida útil do molde é tratada como um custo rastreado por peça, e não como uma surpresa de manutenção.
Os quatro modos de falha que acabam com os moldes automotivos
Quatro mecanismos causam quase todas as substituições de moldes automotivos: desgaste abrasivo, corrosão, fadiga térmica e deformação mecânica. Identifique qual deles domina sua ferramenta e você saberá qual melhoria prolongará mais a vida útil.
As fibras de vidro atuam como meio de corte em cada disparo, erodindo portas, bordas do núcleo e linhas de separação. A corrosão ocorre quando a água de resfriamento não é tratada ou quando resinas retardadoras de chama liberam subprodutos ácidos. A fadiga térmica aparece como microfissuras nos cantos após dezenas de milhares de ciclos de aquecimento e resfriamento. A deformação ocorre quando a tonelagem da braçadeira ou a pressão da cavidade excede a resistência das seções finas de aço.
O desgaste da linha divisória é o primeiro sinal mensurável de envelhecimento. Depois que o flash aparece, cada reparo remove o metal e a vida útil restante do molde diminui a cada passagem.
Escolha aço e tratamento térmico por dever, não por hábito
A seleção do aço é a decisão de maior alavancagem para a vida útil do molde automotivo: combinar a classe com o conteúdo do enchimento, o volume de produção e os requisitos de acabamento superficial antes de projetar resfriamento ou revestimentos.
Para peças estruturais moldadas em resina reforçada com fibra de vidro, o aço pré-endurecido é um atalho para falhas precoces. H13 endurecido a 48-52 HRC mantém arestas de corte e insertos de núcleo fino intactos por centenas de milhares de ciclos. Para superfícies internas de alto brilho, o aço inoxidável S136 adiciona resistência à corrosão e uma capacidade de polimento que resiste ao desgaste e ao acúmulo de agente desmoldante.
| Classe de aço | Dureza (HRC) | Compatibilidade com fibra de vidro | Vida útil típica | Uso automotivo comum |
| P20 | 28-32 | Baixo | 200.000-400.000 | Protótipos, acabamentos de baixo volume |
| 718H | 33-38 | Médio | 300.000-500.000 | Acabamento interno, aberturas HVAC |
| H13 | 44-52 | Alto | 500.000-800.000 | Carcaças de airbag, suportes estruturais |
| S136 | 48-52 | Alto | 500.000-1.000.000 | Alto-gloss, transparent, corrosion-prone parts |
Uma grande ferramenta estrutural, como um molde de injeção de quadro de painel de instrumentos carrega a mesma lógica de seleção de material: quanto maior a área projetada, maior a carga de pressão da cavidade e pior a consequência do aço macio. A escolha do material também interage com a geometria da peça, conforme explicado em nosso guia de design de moldes para interiores automotivos e seleção de materiais .
 Fornecedores de moldes de injeção de estrutura de painel de instrumentos por atacado, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. É fornecedor de molde de injeção de estrutura de painel de instrumento por atacado na China, empresa, exportador, esta linha de produtos sp ... Ver Produto →
Acima de 30% de conteúdo de fibra de vidro, nunca utilize uma ferramenta de produção abaixo de 45 HRC nas zonas de desgaste.
Aplicar tratamentos de superfície onde o desgaste se concentra
Os revestimentos de nitretação e PVD aumentam a dureza superficial para um equivalente de 70-90 HRC e podem duplicar a vida útil da cavidade em resinas automotivas abrasivas.
A nitretação forma uma caixa de difusão rígida sem alterar as dimensões, o que a torna ideal para pinos machos e corrediças. Os revestimentos PVD adicionam uma camada cerâmica fina e de baixo atrito que reduz o desgaste e a força de ejeção. A cromagem continua sendo uma opção prática para superfícies dominadas pela corrosão. A abordagem mais econômica é seletiva: trate a área da entrada, a linha de partição e as faces centrais de alto desgaste e deixe o restante da ferramenta sem tratamento.
Componentes como um molde de suporte de montagem de airbag funcionam em PA66 preenchido com vidro, onde núcleos e portas revestidos mantêm dimensões críticas por muito mais tempo do que o aço puro com a mesma dureza.
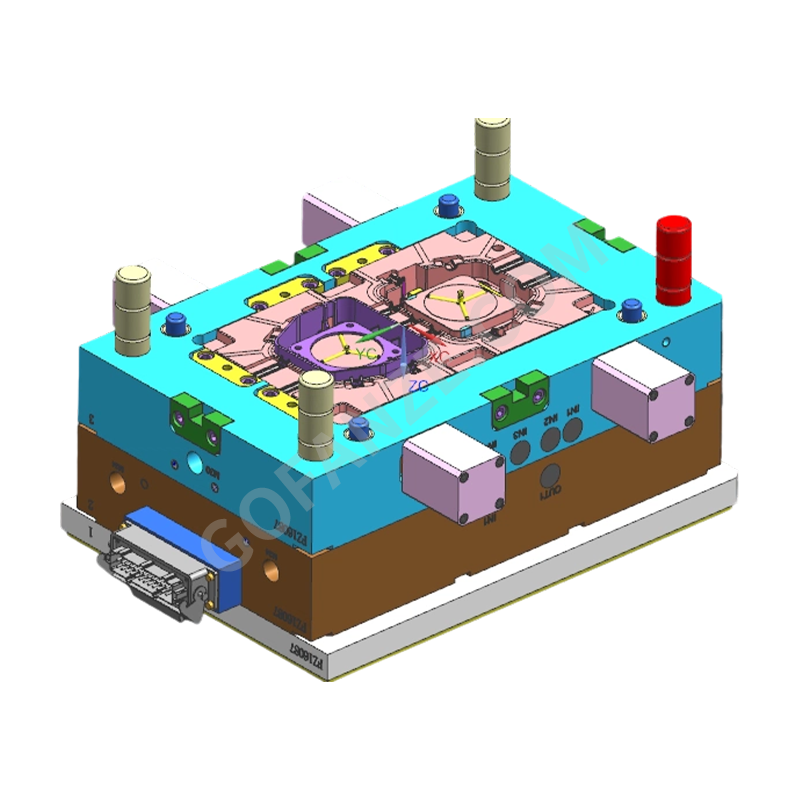 Molde de injeção de suporte e montagem de airbag de plástico automotivo por atacado Su Fanze T&M (Jiashan) Co., Ltd. É o molde de injeção de suporte e montagem de airbag de plástico automotivo por atacado da China Fornecedores, Empresa, ... Ver Produto →
Resfriamento de projeto para carga térmica uniforme
Um circuito de resfriamento balanceado é um recurso vitalício do molde: manter a variação da temperatura da superfície da cavidade abaixo de 10 graus Celsius evita a fadiga térmica e retarda o crescimento de trincas.
A fadiga térmica começa onde as oscilações de temperatura da superfície são maiores, geralmente na porta, em cantos agudos e ao redor de insertos profundos. Canais de resfriamento conformados que seguem o contorno da cavidade removem o calor uniformemente e reduzem os pontos quentes. Adicione resfriamento próximo à linha de partição e ao redor das mangas ejetoras; cada zona irregular torna-se uma futura origem de fissura.
Uma cavidade bem resfriada também reduz o tempo de ciclo, o que altera a matemática do retorno: o mesmo molde produz mais peças por mês e dura mais tempo. O design de refrigeração faz, portanto, parte do orçamento da vida útil e não é um tópico separado.
Projetar peça e molde para estresse do processo
A ventilação, a tiragem, o equilíbrio da espessura da parede e a posição da comporta decidem a tensão residual e a carga do molde; um design de peça que combata o processo reduz a vida útil da ferramenta.
Os cantos agudos concentram o estresse mecânico e térmico. A tiragem insuficiente aumenta a força de ejeção e arrasta a peça pela superfície da cavidade. A ventilação deficiente retém o gás que queima o aço e causa superaquecimento localizado no final do enchimento. Estes não são detalhes cosméticos: eles determinam quanta carga o molde absorve em cada disparo. A geometria de corte e suporte é onde a interação aparece mais, por exemplo, em um molde de injeção de suporte de mudança de marcha , onde as transições de parede e a profundidade do núcleo controlam a qualidade da peça e o desgaste da ferramenta.
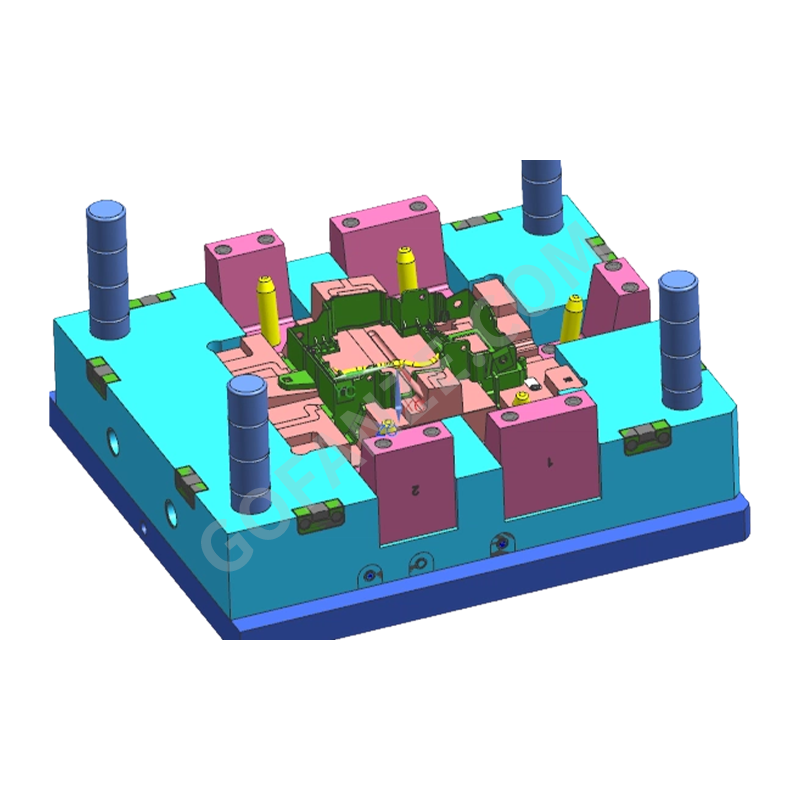 Fornecedores de moldes de injeção de suporte de mudança de marcha por atacado, empresa, exportador Fanze T&M (Jiashan) Co., Ltd. É o molde de injeção de suporte de mudança de engrenagem por atacado da China, empresa, exportador, este produto se enquadra em... Ver Produto →
Decisões da fase de design
- Ângulos de inclinação generosos em todas as paredes verticais
- Espessura de parede uniforme para equilibrar o fluxo e o empacotamento
- Cantos internos radiados em vez de transições nítidas
- Ventilação adequada nos pontos finais da frente de fluxo
Decisões da fase de produção
- A tonelagem do grampo corresponde à área projetada, não ao tamanho da máquina
- Pressão de retenção reduzida ao mínimo que mantém a tolerância
- Tempo de ciclo estabilizado para evitar choque térmico
- Controle de temperatura do molde definido e registrado, não adivinhado
Execute manutenção preventiva, não recuperação de avarias
A manutenção preventiva é o investimento mais barato para a vida útil: a maioria dos moldadores automotivos programa verificações baseadas nas condições a cada 50.000-100.000 ciclos.
O objetivo é intervir antes que apareçam rebarbas, aderência ou degradação da superfície. Rastreie os ciclos por cavidade, limpe as aberturas de ventilação antes que o carbono se acumule, meça as dimensões críticas em relação aos registros originais e revestir as zonas de desgaste antes que elas se desgastem. Um histórico de reparos documentado transforma cada evento de manutenção em dados para o próximo projeto de ferramenta.
A mesma lógica se aplica às ferramentas de alta cavitação, onde uma cavidade danificada interrompe todo o molde. O fatores de durabilidade para moldes de chicote de fios mostram como a contagem de cavidades e o planejamento de manutenção mudam a equação da vida na prática.
Perguntas frequentes
Quantos disparos dura um molde de injeção automotiva?
Um molde automotivo bem projetado com aço temperado, resfriamento balanceado e manutenção preventiva normalmente dura de 500.000 a 1.000.000 de ciclos. A vida útil do molde depende do conteúdo da resina, da pressão da cavidade e da disciplina de manutenção, e não da idade do molde.
Qual o melhor aço para moldes de injeção automotiva?
Para peças estruturais moldadas em resina reforçada com fibra de vidro, H13 a 48-52 HRC é uma base forte. Para peças internas de alto brilho ou propensas à corrosão, o aço inoxidável S136 tem melhor desempenho. P20 é aceitável apenas para protótipos e volumes muito baixos.
Por que os moldes automotivos falham perto do portão?
A área do portão apresenta pico de tensão de cisalhamento e maior oscilação de temperatura em cada disparo. As rachaduras por erosão e fadiga térmica aparecem primeiro, a menos que a comporta seja endurecida, revestida e resfriada perto da superfície.
Com que frequência um molde automotivo deve passar por manutenção?
A maioria dos moldadores automotivos executa manutenção preventiva baseada em condições a cada 50.000 a 100.000 ciclos. Cada parada deve incluir limpeza, medição de dimensões, inspeção de ventilação e novo revestimento de zonas de desgaste antes que defeitos apareçam.
Categorias
Categoria de produto
-
Componentes e peças da impressora
-
Componente e ferramenta de plástico bicolor
-
Conectores multivias de plástico
-
Peça moldada por injeção de plástico rosqueado
-
Peças de injeção para eletrodomésticos
-
Molde de injeção de carcaça de robô
-
Molde de injeção de PC transparente de alto brilho
-
Molde de injeção de plástico para carenagens e carrocerias de motocicleta
-
Molde de injeção plástica de pilha de carregamento EV
-
Chicote de fios de automóvel
-
Molde de injeção de peças plásticas para interiores automotivos
Etiqueta relacionada
-
Molde de injeção de peças plásticas para painel automotivo
Molde de injeção de peças plásticas para console central automotivo
Molde de injeção de peças de plástico para acabamento interno automotivo
Molde de injeção de peças plásticas para painel de instrumentos automotivos
Molde de injeção de peças plásticas para ventilação de ar automotivo
Molde de injeção de peças plásticas interiores automotivos de alta precisão
Molde de injeção de peças plásticas interiores automotivos de corredor quente
Molde de injeção de peças plásticas interiores automotivos da multi cavidade
Molde de injeção de componentes plásticos para interiores automotivos
Molde de injeção de peças plásticas para painel de porta automotiva


- Molde de injeção de peças plásticas para interiores automotivos
- Chicote de fios de automóvel
- Molde de injeção plástica de pilha de carregamento EV
- Molde de injeção de plástico para carenagens e carrocerias de motocicleta
- Molde de injeção de PC transparente de alto brilho
- Molde de injeção de carcaça de robô
- Peças de injeção para eletrodomésticos
- Peça moldada por injeção de plástico rosqueado
- Conectores multivias de plástico
- Componente e ferramenta de plástico bicolor
- Componentes e peças da impressora

